Réduire le taux de rebut quand la production monte en cadence
Mefelec - Petercem Switching
Nucléaire & Énergies
Qualité / HSE
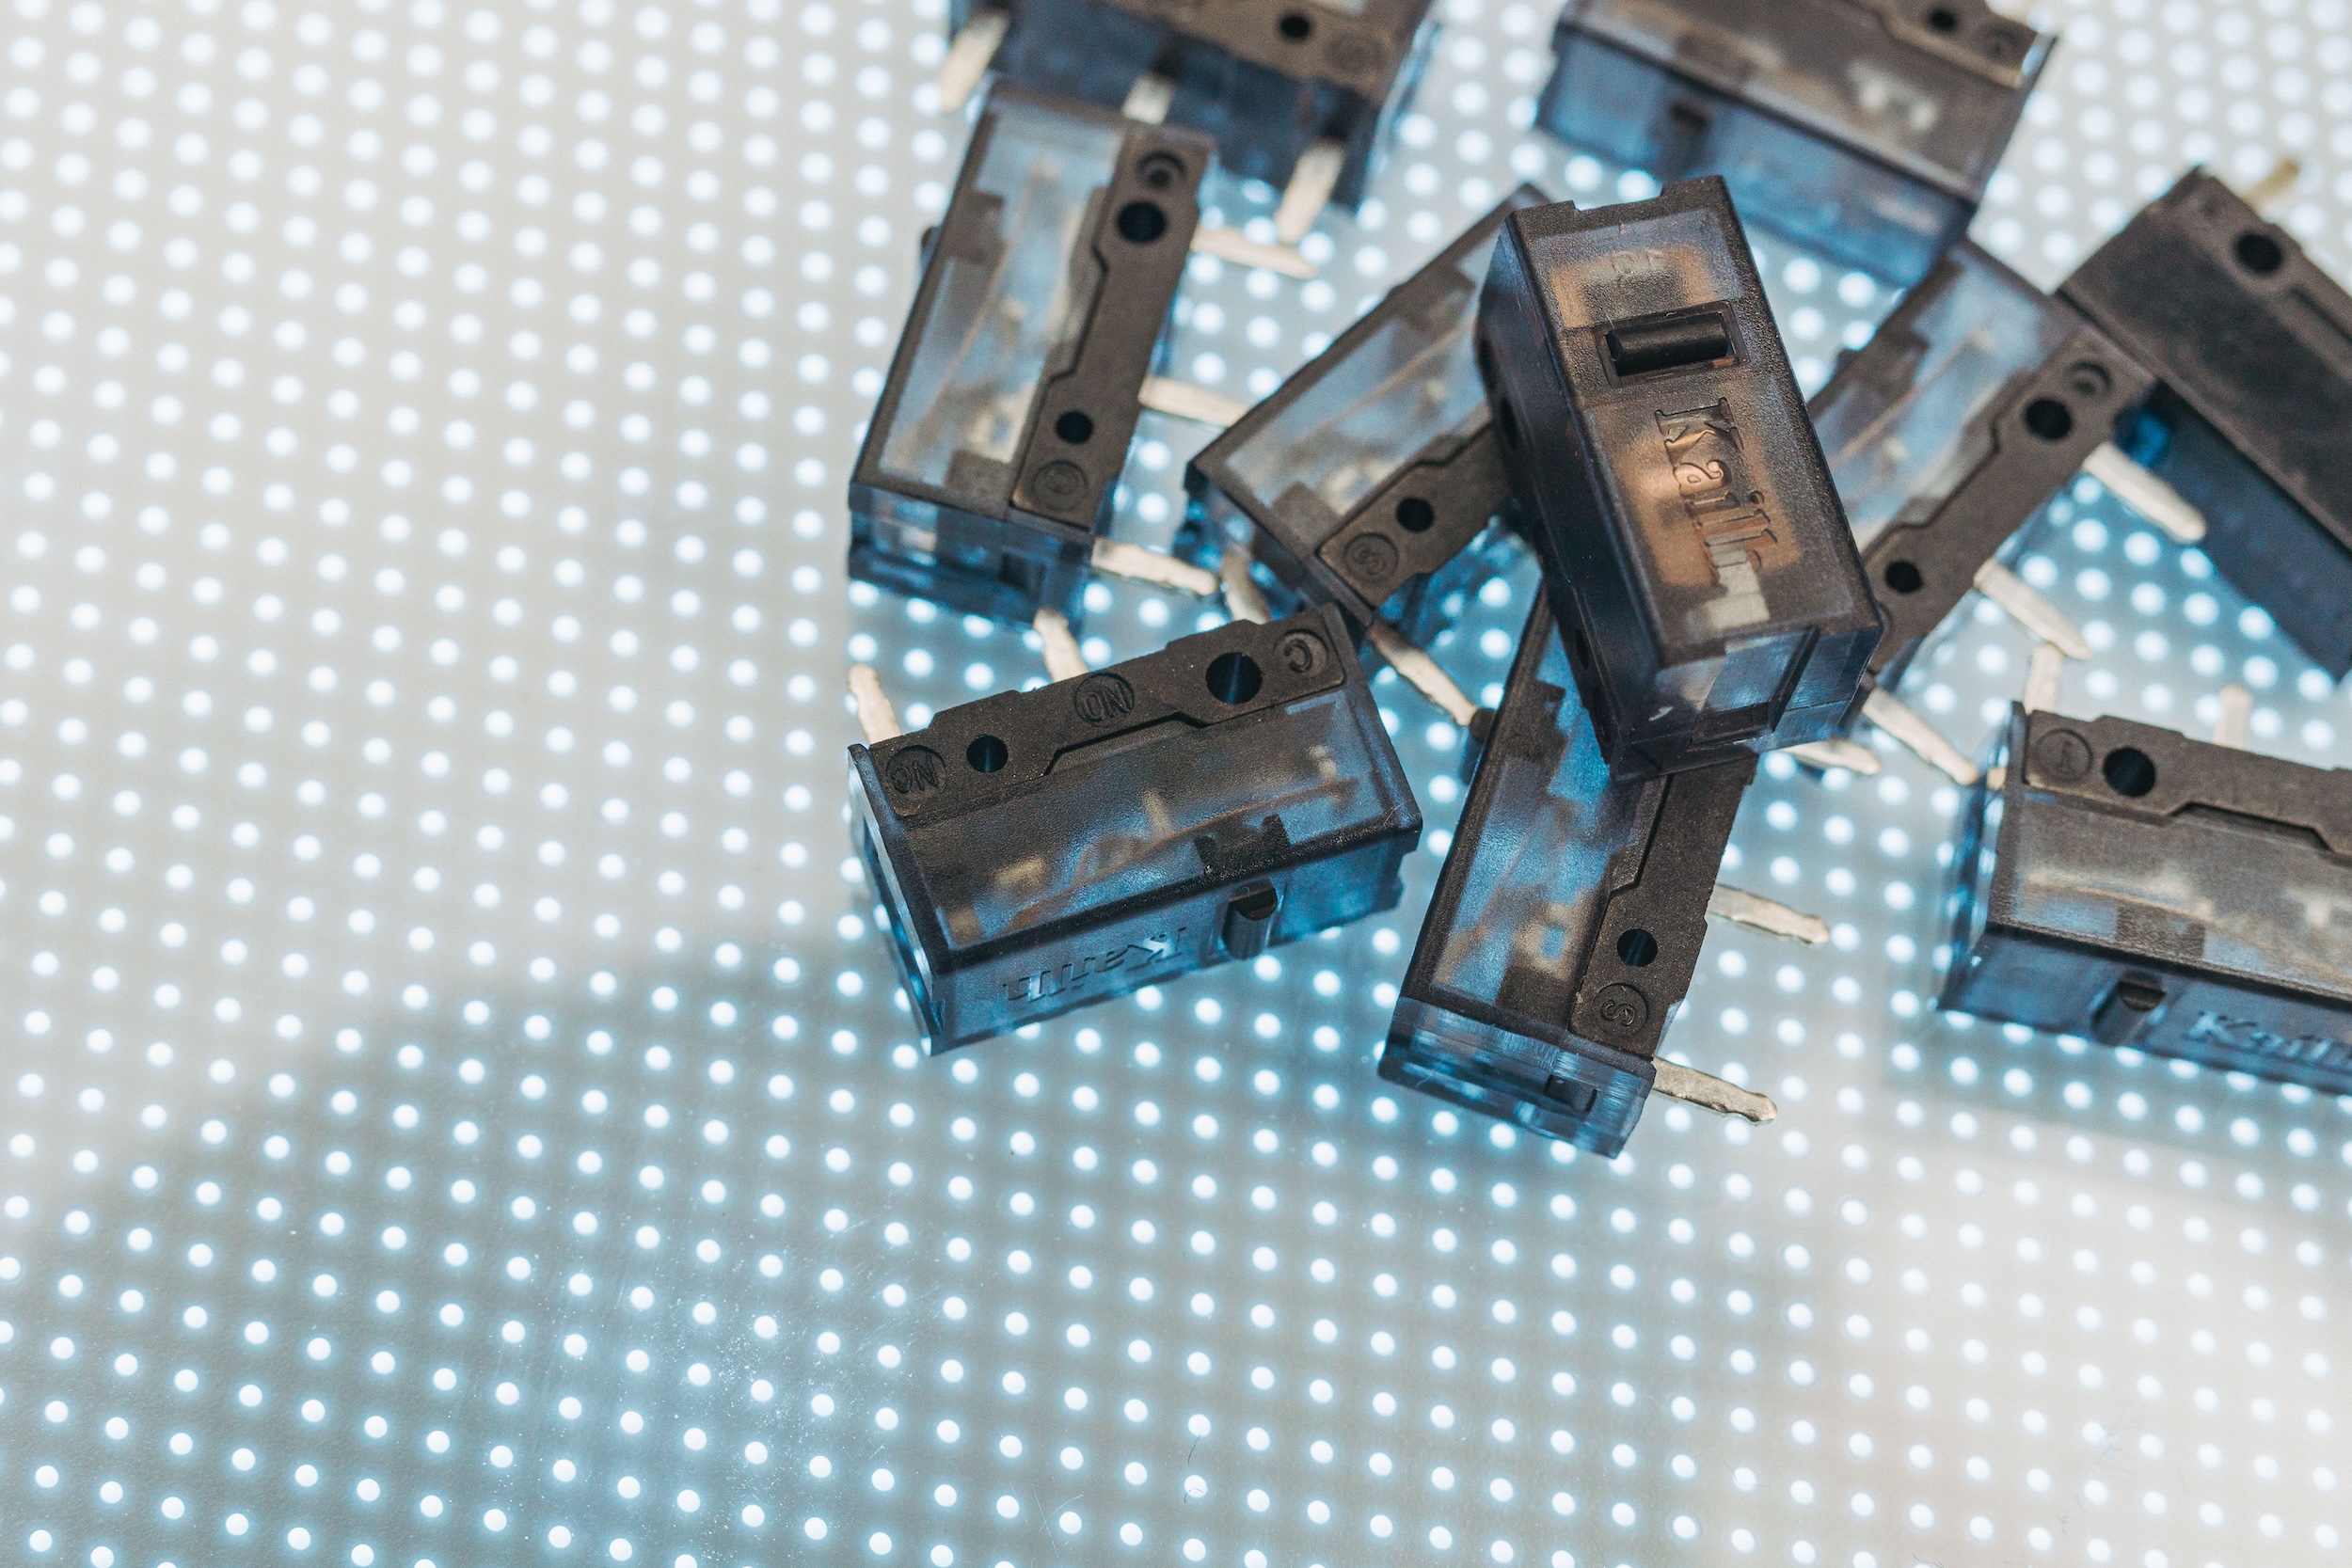
Mafelec produit des micro-contacteurs à rupture brusque destinés à des environnements où la défaillance n'est pas une option : centrales nucléaires, trains d'atterrissage, industrie, défense. Sur fond de forte montée en cadence, les volumes partis au rebut sont devenus la priorité numéro un de l'usine, et Kali Group accompagne les équipes pour en identifier les causes réelles et remettre le suivi des actions correctives en marche.
Une montée en cadence qui remet les rebuts en haut de la pile
Ces petites pièces rectangulaires transforment une action mécanique en signal électrique, sur le principe d'un circuit ouvert qui se ferme à l'appui. Ces composants ne sont pas produits en grande série, mais pour des emplacements très spécifiques, où ils doivent résister à des environnements extrêmes, de moins 50 degrés à plus de 250 degrés pour certains, à l'étanchéité, aux vibrations et aux radiations. On les retrouve dans l’industrie, l'énergie, l'aéronautique et la défense : vannes de sécurité en centrale, pour savoir si la vanne est ouverte, en cours de fermeture ou fermée ; trains d'atterrissage, pour faire remonter au cockpit l'information ouvert ou fermé ; sous-marins, avions.
L'usine est aujourd'hui dans un contexte de forte montée en production et d'augmentation des quantités produites. Or de grandes quantités de composants fabriqués sont rejetées chaque jour, chaque semaine, chaque mois, et les chiffres de 2024 et 2025 affichaient des taux de rebut importants. Avec l'augmentation des volumes, les montants cumulés sont devenus considérables et c’est devenu la priorité numéro un pour l'année 2026, avec un objectif fixé sous les 7 %. En travaillant sur les rebuts, on améliore aussi la productivité, puisque l'on perd moins de temps à refaire des pièces.
Le sujet n'était plus porté depuis décembre 2025 et l'usine avait besoin d'un relais rapide pour le reprendre. Kali Group est intervenu à partir de début juillet 2026.
Des rebuts aux causes multiples, et plus personne pour aller les chercher
Sur ce type de produit, un rebut peut venir de partout. Une cellule compte plus d'une vingtaine de composants, assemblés à la pince à épiler, avec des caractéristiques mécaniques et techniques à respecter et un contrôle avant envoi au client. Le composant reçu peut être non conforme, sans qu'un contrôle d'entrée soit en place pour l'intercepter. La pièce peut avoir été mal manipulée, abîmée par la machine au moment de la pose, dégradée au transport. Ce peut être l'opérateur, le moyen, la matière. Autrement dit, comprendre d'où vient le problème demande un véritable travail d'enquête : lister toutes les causes potentielles et les éliminer une par une.
Le point bloquant est là. Les motifs de rebut sont bien saisis, mais personne n'a le temps d'analyser ligne par ligne. Les problèmes remontent, se règlent en interne dans l'urgence, puis l'équipe passe au sujet suivant. Résultat : plus d'analyse possible, pas de process remis en place, et le même problème qui revient. Le contexte de croissance accentue la difficulté, avec de nombreuses arrivées récentes dans les bureaux comme en production et des points de process qu'il faut reconstituer.
Or les rebuts ne coûtent pas seulement le prix des pièces perdues. Ils pèsent sur les achats et la supply, parce qu'une pièce rebutée est une pièce qui n'avait pas été commandée en double et qui crée un risque de rupture. Ils pèsent sur la productivité, puisqu'il faut refaire au lieu de produire plus vite les quantités demandées. Ils pèsent sur l'OTD, la livraison client dans les temps. Trois impacts majeurs que l'usine ne pouvait pas traiter sans remettre de la méthode derrière.
Remettre les basiques de la qualité au centre de l'atelier
Kali Group a repris le pilotage des projets rebuts déjà engagés, trois chantiers menés en parallèle à des stades différents, en prenant en charge l'ensemble du volet qualité et en tenant le lien avec les services qui portent la partie technique. En parallèle, le périmètre couvre l'assurance qualité produit process : toutes les problématiques qualité rencontrées en production y remontent, avec le support des équipes lorsqu'un sujet se déclare sur ligne. L'équilibre visé avec le responsable d'usine est d'environ la moitié du temps sur les grands projets rebuts, le reste sur la qualité produit process.
Premier chantier, la donnée. Construction de tableaux de bord de rebuts, avec tableaux croisés dynamiques et graphiques, pour suivre les quantités à la semaine et au mois, les motifs par zone et par sous-famille. Ce travail d'analyse préalable, long à mettre en place, permet aujourd'hui de savoir en un coup d'œil quels ont été les sujets principaux de la semaine passée, du mois passé, de la veille, et de concentrer l'effort là où le montant est réellement en jeu.
Deuxième chantier, la routine. Une réunion hebdomadaire avec les opérateurs et les leaders a été remise en place, pour sur-communiquer les chiffres de rebuts, présenter les motifs principaux et les montants par zone, faire ressortir les nouveaux motifs et récupérer les pistes de ceux qui connaissent le process mieux que personne. S'y ajoute la présence quotidienne à la réunion de production du matin, où sont donnés les chiffres de rebuts de la veille et où les leaders de zone partagent leurs problématiques. Le terrain n'est pas un supplément : c'est en allant voir la pièce, en comprenant ce qu'on fait dessus et en construisant une relation de confiance avec les opérateurs que les remontées deviennent naturelles.
Troisième chantier, la méthode et le suivi. Les outils de base de la qualité sont réinstallés selon la gravité du problème : QRQC pour ce qui se traite rapidement, 5 pourquoi, 8D pour les sujets lourds qui exigent d'aller plus loin et de laisser une traçabilité, PDCA pour le suivi des actions. Chaque plan d'action est daté et porte un pilote identifié ; lorsque le pilote est ailleurs dans l'organisation, Kali Group s'assure que l'action a bien été menée dans les délais. Les revues hebdomadaires avec les managers servent à présenter les chiffres, arbitrer les actions court, moyen et long terme et suivre leur avancement, avec un point d'alignement régulier avec le responsable d'usine sur les priorités.
Le parti pris, enfin, a été de ne pas réinventer ce qui fonctionnait : les actions en cours ont été reprises et poursuivies, les bases remises en place, une routine saine réinstallée, avant de chercher à améliorer. C'est ce qui dégage du temps pour s'attaquer aux vrais points bloquants, ceux qui demandent de comprendre pourquoi un procédé marche ici et pas là.
Une usine qui sait où partent ses rebuts
Les projets lancés commencent à porter leurs fruits et les résultats constatés depuis le démarrage sont jugés très bons par l'usine. La routine hebdomadaire réinstallée a rétabli la circulation de l'information entre les lignes, les leaders et les managers : les motifs de rebut sont présentés zone par zone, les nouveaux motifs sortent du lot, et les pistes viennent désormais aussi des opérateurs. Les tableaux de bord donnent à l'usine ce qui lui manquait : la capacité de dire, chaque semaine, quels sujets pèsent le plus lourd et de les traiter par ordre de montant plutôt qu'au fil des urgences.
Sur le fond, le mode de traitement des anomalies a changé de nature. Le temps ainsi dégagé par la remise en place des basiques est réinvesti sur les points réellement bloquants.