Qualification de moules : la mise au point se débloque dans l'atelier
Une mise au point à l'arrêt, des protocoles non signés
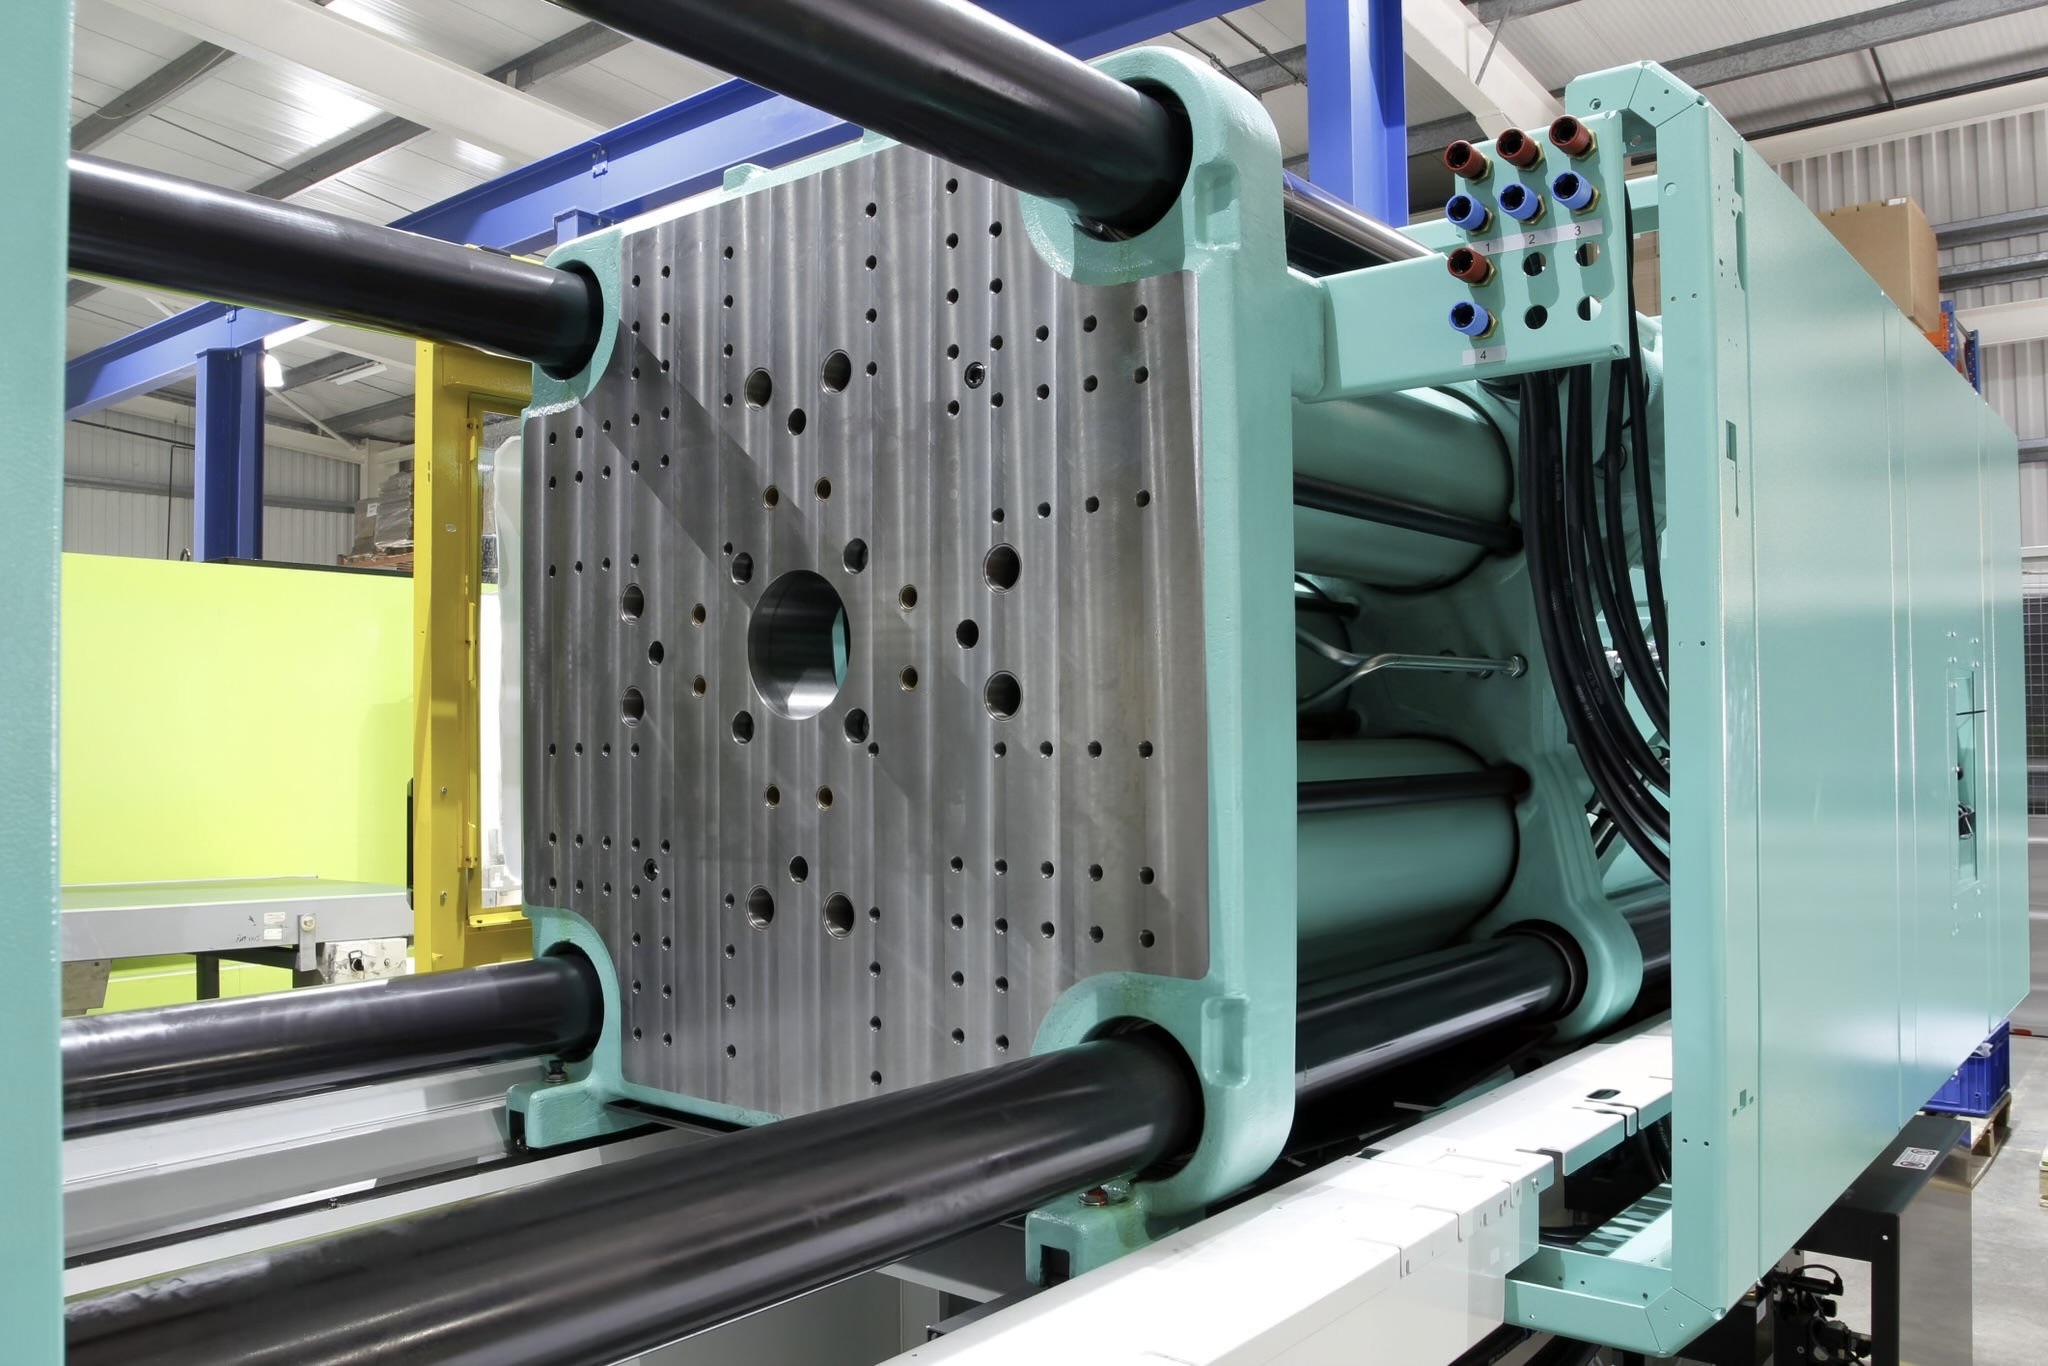
Sur ce site spécialisé dans l'injection plastique pour le conditionnement primaire pharmaceutique, le chemin était balisé. Chaque moule passe par un Site Acceptance Test, le SAT, l'essai de réception réalisé sur le site de l'industriel après livraison, par opposition au FAT réalisé chez le mouliste. D'abord la réception physique, où l'on vérifie à l'ouverture l'état de l'outillage et la présence de tous ses éléments. Puis la SAT 1, la mise au point du process d'injection, qui doit aboutir à une fenêtre de réglage stable et documentée. C'est le préalable aux qualifications IQ, OQ et PQ exigées par l'ISO 13485 et le 21 CFR 820, qui démontrent respectivement que l'équipement est installé conformément, qu'il fonctionne dans ses plages et qu'il produit de façon répétable en conditions réelles.
C'est à la SAT 1 que tout s'est figé. La mise au point reposait sur une méthode de moulage scientifique, le moulage découplé, qui sépare le remplissage, le compactage et le maintien, et pilote la commutation à partir de capteurs de pression placés dans les empreintes. Ces capteurs donnent une lecture directe de ce qui se passe dans le moule, là où la position de vis ne renseigne que sur la machine. Ils servent ensuite de preuve de stabilité pour la qualification. Mais les équipes n'arrivaient ni à trouver un compromis sur les réglages, ni à expliquer la méthode avec assez de solidité pour la faire accepter. Résultat : des protocoles rédigés mais non signés, des moules immobilisés sur le parc, et un troisième encore chez son mouliste faute de pouvoir le réceptionner.
Le blocage n'était pas seulement technique. Certaines personnes portaient le projet depuis des années, avec leur historique et des tensions accumulées entre métiers. La R&D, la qualité, la métrologie, les services techniques et la core team projet avançaient chacun sur leur périmètre, sans confiance partagée dans la méthode. Le site ne disposait pas non plus de métrologie interne pour ces pièces : chaque campagne d'échantillons partait en laboratoire extérieur, en parallèle de l'inspection visuelle, avec les délais que cela suppose. Face à une échéance de fin d'année et à un donneur d'ordre qui attend sa ligne, l'industriel devait relancer la machine, vite.
Le contexte ne laissait aucune marge. La plasturgie française sort d'une année 2025 que Polyvia qualifie elle-même de compliquée, avec un chiffre d'affaires en recul de 4 % en 2024, plus d'un quart des entreprises en déficit et des marges amputées d'un tiers au second semestre. La plasturgie médicale fait figure d'exception : 3,3 milliards d'euros d'activité en 2024 et une croissance de 5 à 7 % par an selon L'Usine Nouvelle, portée par l'injectable. La division injectables d'Aptar Pharma a progressé de 18 % au troisième trimestre 2025 et de 24 % au quatrième. Les laboratoires commandent, les sites investissent, et le moule qui ne passe pas sa SAT devient le seul obstacle entre le carnet de commandes et la première pièce livrée.
{{cta-contact}}
Réécrire, embarquer, régler sur la presse
Kali Group a pris en charge le pôle injection du projet : réception des moules, mise au point du process avec l'équipe technique du site, et préparation des qualifications. Le travail s'est appuyé sur les standards déjà en place chez l'industriel, enrichis de pratiques issues de projets comparables de développement de moules pour le secteur médical. Trois actions ont fait la différence.
Reprendre le problème à la racine et réécrire le protocole. Plutôt que de corriger la version en circulation, le protocole de SAT 1 du premier moule, le moule de corps, a été entièrement réécrit. La nouvelle version explicite la logique du moulage découplé, le rôle des capteurs de pression d'empreinte, les paramètres qu'ils pilotent et les critères de stabilité attendus à chaque phase. Un protocole que chaque métier peut lire et contester ligne à ligne. Il a été accepté, signé, puis exécuté : les premiers échantillons sont sortis et partis en métrologie extérieure et en inspection visuelle.
Embarquer les métiers, sans rien affirmer qui ne soit vérifié. La méthode a été réexpliquée à la R&D, à la qualité, à la métrologie, aux services techniques et aux chefs de projet, avec un seul objectif : les rassurer sur sa capacité à garantir une production conforme dans la durée. Le parti pris a été de laisser les résultats parler. L'image partagée avec les équipes a marqué : celle d'un train arrêté en gare, dont le conducteur ne parvient plus à repartir. Les premiers tours de roue se font par à-coups, puis le train prend sa vitesse et tout le monde remonte à bord. Les techniciens injection, réservés au départ, sont devenus moteurs dans les discussions techniques.
Traiter les défauts sur la presse, pas sur le papier. L'inspection visuelle a révélé sur le corps un défaut d'aspect presque rédhibitoire pour le produit. La première hypothèse de réglage, celle que la théorie suggérait, a dégradé le visuel. Plutôt que de forcer, l'analyse a été poussée avec le régleur, directement au pied de la presse, jusqu'à la cause racine. Le réglage inverse a été testé : le défaut a disparu. Et parce que ces nouveaux réglages n'affectent qu'une zone localisée de la pièce, des rationnels techniques ont été rédigés pour conserver les mesures métrologiques déjà réalisées sur les autres zones, en comparant les populations de pièces avant et après réglage.
Un quatrième chantier a été ouvert en parallèle, celui que les projets prennent presque toujours trop tard : la métrologie. Certaines cotes critiques définies par la R&D sont difficilement mesurables. Une étude d'équivalence entre cotes faciles à mesurer et cotes critiques a été engagée, pour que les moyens de contrôle soient prêts le jour où les moules le seront. C'est ce qui distingue un renfort qui pilote un pôle d'un renfort qui exécute des protocoles : voir le point de blocage suivant avant qu'il ne bloque.
Les résultats
6 semaines pour passer de protocoles de SAT à l'arrêt à des protocoles réécrits, signés et exécutés.
0 défaut d'aspect sur le corps après identification de la cause racine, pour un défaut initialement jugé presque rédhibitoire.
+15 à 20 % d'avancement sur le moule de corps, sans recommencer les campagnes de métrologie extérieure déjà engagées, grâce aux rationnels rédigés.
Le changement est aussi humain, et c'est celui qui durera. Les avis sont collectés, synthétisés, et chaque demande reçoit une réponse argumentée sur ce qui peut être amélioré et ce qui ne peut pas l'être. Tenir le calendrier reste le plus grand défi.
{{cta-contact}}
Une mise au point bloquée est un problème de preuve
Ce projet nous a appris une chose que les référentiels de validation ne disent pas. Quand une qualification de moules d'injection s'arrête à la SAT, la cause est rarement un paramètre introuvable. C'est l'absence d'une preuve que tous les métiers acceptent de lire. Un protocole qui dit « appliquer la méthode » sans expliquer pourquoi tel capteur pilote telle commutation ne sera jamais signé par une qualité qui ne la connaît pas, ni défendu par un régleur qui ne l'a pas vue fonctionner. Deloitte attribue environ 60 % des retards de mise sur le marché dans la pharma à des problèmes de communication entre équipes. Sur un atelier d'injection, cette statistique a un visage : celui d'un protocole en révision depuis des mois.
La règle transposable tient en trois temps, et elle vaut pour un moule, une machine d'assemblage ou une ligne de remplissage. D'abord, réécrire le protocole comme une démonstration et non comme une consigne : chaque paramètre a une raison, chaque critère de stabilité a une lecture physique, et un lecteur extérieur doit pouvoir le contester. Ensuite, ne rien affirmer qui ne soit vérifié sur la machine, et laisser les premiers résultats convaincre là où les présentations ont échoué. Enfin, poser la question de la métrologie le jour où l'on ouvre le protocole, pas le jour où les pièces sortent : une cote critique que personne ne sait mesurer bloque une qualification aussi sûrement qu'un défaut d'aspect. C'est une discipline de transparence plus qu'une compétence rare, mais elle demande quelqu'un qui ait la liberté de la tenir face à des années d'historique.
Sur votre prochain moule, qui sera capable d'expliquer la méthode de mise au point à la qualité, à la R&D et au régleur dans un même protocole, et qui aura la liberté de le réécrire si personne ne le signe ?
{{cta-contact}}


Vous avez un projet.
Parlons-en.